OEE é o indicador que responde uma pergunta simples de chão de fábrica: de todo o tempo em que a máquina deveria estar produzindo peça boa, quanto ela realmente produziu? Este guia explica a fórmula, faz o cálculo completo de uma injetora de plástico num turno de 8 horas, traz uma calculadora para você testar com os números do seu turno e separa o que é referência séria do que é comparação que engana.
O que é OEE e o que ele mede
OEE é a sigla de Overall Equipment Effectiveness. Em português o indicador aparece como eficiência global do equipamento, eficácia global do equipamento ou índice de eficiência global. É tudo a mesma coisa. O conceito nasceu dentro da TPM, a manutenção produtiva total, que Seiichi Nakajima difundiu a partir do Japan Institute of Plant Maintenance nos anos 1970, e virou o indicador de chão de fábrica mais usado no mundo.
A lógica é comparar o que a máquina produziu com o que ela poderia ter produzido se tivesse funcionado durante todo o tempo planejado, na velocidade ideal e sem fazer nenhuma peça ruim. Esse poderia é o ponto central. O OEE não mede quanto a fábrica produziu: mede quanto ela deixou de produzir, e onde essa diferença se perdeu.
- Um número só, comparável no tempo. O supervisor consegue acompanhar a mesma máquina semana a semana sem precisar abrir dez relatórios.
- Três componentes que apontam o tipo de perda. Disponibilidade baixa manda olhar paradas e setup. Desempenho baixo manda olhar microparadas e velocidade. Qualidade baixa manda olhar refugo e retrabalho.
- Serve para qualquer processo com ciclo repetitivo. Injeção plástica, estamparia, usinagem CNC, extrusão, envase, embalagem, panificação industrial, linhas de montagem com ritmo definido.
- Fala a língua da manutenção, da produção e da qualidade ao mesmo tempo. É um dos poucos números que obriga as três áreas a olhar para a mesma perda.
Vale dizer também o que o OEE não é. Ele não mede o desempenho de pessoas, porque a maior parte das perdas vem de equipamento, matéria-prima, programação e setup. Não mede a fábrica inteira de uma vez, porque uma média de máquinas diferentes esconde onde está o problema. E não é um número financeiro: um ponto de OEE no gargalo pode valer muito dinheiro, e o mesmo ponto numa máquina ociosa não vale quase nada.
A fórmula: disponibilidade × desempenho × qualidade
A fórmula do OEE é a multiplicação de três percentuais. Cada um responde uma pergunta diferente sobre o mesmo turno, e é por isso que eles se multiplicam: uma perda acontece depois da outra. Se a máquina ficou parada, não produziu. Se produziu devagar, fez menos peças. Se das peças feitas algumas saíram ruins, sobrou menos peça boa.
| Fator | Pergunta | Fórmula | Perdas que captura |
|---|---|---|---|
| Disponibilidade | A máquina estava rodando? | Tempo operando ÷ tempo planejado | Quebras, setup, falta de material ou de operador |
| Desempenho | Rodou na velocidade certa? | (Ciclo ideal × peças produzidas) ÷ tempo operando | Microparadas e velocidade abaixo da ideal |
| Qualidade | Saiu peça boa de primeira? | Peças boas ÷ peças produzidas | Refugo, retrabalho e perdas na partida |
| OEE | Quanto do tempo planejado virou peça boa? | Disponibilidade × desempenho × qualidade | Todas as anteriores, somadas |
Disponibilidade
Disponibilidade é o tempo em que a máquina realmente operou dividido pelo tempo em que ela deveria operar. O tempo planejado é o turno menos as pausas em que a fábrica não pretende produzir: refeição, reunião, ginástica laboral. O tempo operando é o planejado menos todas as paradas. E aqui entra um detalhe que gera muita confusão: setup, troca de ferramenta, ajuste, falta de material e espera por liberação da qualidade são paradas, mesmo quando estão no programa. O OEE trata essas paradas como perda porque elas podem ser reduzidas.
Desempenho
Desempenho compara o que a máquina produziu no tempo em que esteve rodando com o que ela produziria no ciclo ideal. A conta é ciclo ideal vezes peças produzidas, dividido pelo tempo operando. Ele captura as perdas que ninguém anota: a peça que prende no molde e o operador solta em vinte segundos, o alimentador que trava, o ciclo que alguém aumentou um pouco para o processo não dar problema. O ciclo ideal é o mais rápido que o equipamento consegue em condições ótimas, não o ciclo médio e não o tempo-padrão do orçamento.
Qualidade
Qualidade é a proporção de peças boas sobre o total produzido. Boa quer dizer aprovada de primeira, sem retrabalho. Uma peça que foi rebarbada à mão, reinspecionada ou reprocessada conta como ruim no OEE, mesmo que no fim tenha sido vendida, porque consumiu tempo de máquina sem sair certa. Peças descartadas na partida, enquanto o processo estabiliza depois de um setup, também entram aqui.
Se você multiplicar os três fatores, os termos intermediários se cancelam e sobra uma versão curta: OEE = (peças boas × ciclo ideal) ÷ tempo planejado. Ela é ótima para conferir se a conta está certa. O problema é que ela perde o diagnóstico: diz quanto se perdeu, mas não se foi parada, lentidão ou refugo. Por isso vale calcular sempre os três fatores e usar a versão curta só como prova.
Como calcular o OEE: uma injetora num turno de 8 horas, com calculadora
Vamos a um exemplo típico de uma fábrica brasileira de utilidades plásticas. Uma injetora produz baldes de 12 litros com molde de uma cavidade. O ciclo ideal, o que o molde e a máquina fazem em condições ótimas, é de 30 segundos por peça. Os números são ilustrativos, mas o tipo de perda é o que se vê em qualquer fábrica de injeção.
- Turno: 8 horas, ou 480 minutos, com 30 minutos de refeição. Tempo planejado: 450 minutos.
- Paradas: 25 minutos de troca de molde no início do turno, 14 minutos porque uma resistência do canhão queimou e 8 minutos esperando a empilhadeira trazer matéria-prima. Total: 47 minutos.
- Produção: o contador da máquina marcou 720 peças. Dessas, 12 foram descartadas na partida depois da troca de molde e 18 saíram com rebarba ou falha de preenchimento. Peças boas: 690.
| Passo | Conta | Resultado |
|---|---|---|
| 1. Tempo planejado | 480 − 30 minutos | 450 min |
| 2. Tempo operando | 450 − 47 minutos | 403 min |
| 3. Disponibilidade | 403 ÷ 450 | 89,6% |
| 4. Tempo líquido no ciclo ideal | 720 peças × 30 s = 21.600 s | 360 min |
| 5. Desempenho | 360 ÷ 403 | 89,3% |
| 6. Qualidade | 690 ÷ 720 | 95,8% |
| 7. OEE | 89,6% × 89,3% × 95,8% | 76,7% |
| Prova pela versão curta | 690 × 30 s = 345 min; 345 ÷ 450 | 76,7% |
Repare que nenhum dos três fatores parece ruim isoladamente. Quase 90% de disponibilidade, quase 90% de desempenho, quase 96% de qualidade. Multiplicados, eles dão 76,7%, e é por isso que o OEE costuma surpreender quem calcula pela primeira vez: três perdas pequenas viram uma perda grande. Três fatores de 90% cada já resultam em um OEE de apenas 73%.
Calculadora de OEE
A calculadora abaixo já vem preenchida com o turno da injetora. Troque pelos números de um turno seu. Em tempo de produção planejado vai o turno menos as pausas planejadas, em minutos. Em paradas não planejadas vão todas as paradas dentro desse tempo, setup incluído, como explicamos acima. O tempo de ciclo ideal é em segundos por peça: se o molde tem quatro cavidades e fecha um ciclo em 40 segundos, o ciclo ideal por peça é de 10 segundos. Em peças produzidas entram todas, boas e ruins, e em peças boas só as aprovadas de primeira.
Preencha com os dados de um turno. O cálculo é feito no seu navegador; nada é enviado.
Típico de uma fábrica que já mede: há espaço claro para ganhar.
Disponibilidade = (planejado − paradas) ÷ planejado · Desempenho = (ciclo ideal × peças) ÷ tempo operando · Qualidade = boas ÷ produzidas.
O cálculo é feito no seu navegador e nada é enviado. Se o desempenho passar de 100%, a calculadora avisa: quase sempre é sinal de que o ciclo ideal informado é mais lento do que a máquina consegue de verdade. Abaixo do resultado aparece uma leitura em três faixas, 85% ou mais, de 60% a 85% e abaixo de 60%, que discutimos na próxima seção.
O mesmo turno em minutos
Percentual é bom para acompanhar, mas minuto é melhor para decidir. Traduzindo o turno da injetora para tempo, fica claro onde foi parar cada parte das 7 horas e meia planejadas.
| Onde o tempo foi parar | Minutos | % do planejado |
|---|---|---|
| Peça boa na velocidade ideal | 345 | 76,7% |
| Perda de disponibilidade: setup, quebra e falta de material | 47 | 10,4% |
| Perda de desempenho: microparadas e ciclo acima do ideal | 43 | 9,6% |
| Perda de qualidade: 30 peças ruins × 30 s | 15 | 3,3% |
| Total planejado | 450 | 100% |
A linha que mais chama atenção é a de desempenho. São 43 minutos que ninguém anotou no diário de bordo, porque não houve uma parada grande que justificasse anotação. Eles aparecem só porque a conta compara as peças feitas com o que o ciclo ideal permitiria. Em muitas fábricas, essa é a perda mais subestimada, e a única forma de enxergá-la sem medir é justamente calcular o OEE.
O que é um bom OEE, e por que a comparação engana
O número que todo mundo cita é 85%. Ele vem de Seiichi Nakajima, que publicou as metas de classe mundial no livro sobre TPM de 1984, com base na experiência dele com fábricas japonesas. A composição que costuma acompanhar esse número é de 90% de disponibilidade, 95% de desempenho e 99,9% de qualidade. Segundo o OEE.com, as fábricas premiadas pelo instituto japonês com o Distinguished Plant Prize tinham OEE acima de 85%.
O mesmo material faz duas ressalvas que quase nunca aparecem quando o número é repetido. A primeira: a referência nasceu num lugar, numa época e num setor específicos, o Japão dos anos 1970 e a indústria automotiva. A segunda: a maioria das fábricas, ainda hoje, tem OEE mais perto de 60%, e há muito mais empresas abaixo de 45% do que acima de 85%.
| Faixa de OEE | Leitura comum | O que conferir antes de comemorar ou se assustar |
|---|---|---|
| 85% ou mais | Referência de classe mundial | Se o ciclo ideal não está folgado e se o setup não saiu do tempo planejado |
| 60% a 85% | Fábrica que já mede e trabalha as perdas | Qual dos três fatores puxa o número para baixo e se ele é estável |
| Abaixo de 60% | Comum em quem começou a medir agora | Setup e paradas costumam ser as maiores perdas; comece por elas |
Por que comparar com outra fábrica engana
- O tempo planejado muda de fábrica para fábrica. Uma desconta setup e manutenção preventiva do tempo planejado, a outra não. A primeira mostra disponibilidade alta sem ser melhor.
- O ciclo ideal muda o desempenho inteiro. A mesma máquina pode mostrar 65% ou 85% dependendo de quem usa o ciclo do catálogo e de quem usa o ciclo médio do mês.
- O tipo de processo pesa muito. Uma linha dedicada de alto volume, que troca de produto uma vez por semana, não é comparável com uma ferramentaria que faz seis setups por turno.
- O nível de medição é outro. OEE de uma máquina, de uma linha e da fábrica inteira são números diferentes. A média da fábrica costuma esconder o gargalo.
- A coleta manual esquece perdas. Quem anota à mão raramente registra paradas de um ou dois minutos. Elas não somem: aparecem diluídas no desempenho, ou somem de vez se o ciclo ideal estiver errado.
As 6 grandes perdas e onde cada uma aparece
Junto com o OEE, a TPM trouxe uma classificação das perdas de equipamento em seis grupos. Ela é útil porque liga cada perda a um dos três fatores, e assim o número deixa de ser abstrato: cada ponto perdido tem um nome e um dono.
| Perda | Fator | Exemplo numa fábrica | Como enxergar |
|---|---|---|---|
| 1. Quebras e falhas | Disponibilidade | Resistência queimada, vazamento hidráulico, motor travado | Registro de parada com causa; MTBF e MTTR |
| 2. Setup e ajustes | Disponibilidade | Troca de molde, troca de cor, regulagem depois da troca | Cronometrar cada setup do início da parada à primeira peça boa |
| 3. Pequenas paradas | Desempenho | Peça presa, sensor sujo, alimentador travado | Contagem automática ou observação de uma hora na linha |
| 4. Velocidade reduzida | Desempenho | Ciclo aumentado para evitar defeito, máquina desgastada | Comparar ciclo real com ciclo ideal, por produto |
| 5. Defeitos no processo | Qualidade | Rebarba, chupado, falha de preenchimento, retrabalho | Refugo por causa e por molde |
| 6. Perdas na partida | Qualidade | Peças descartadas até a temperatura estabilizar | Separar refugo de partida do refugo em regime |
No turno da injetora, a troca de molde é perda 2, a resistência queimada e a espera pela empilhadeira entram como paradas não planejadas, que boa parte das fontes agrupa na perda 1. Os 43 minutos de desempenho são perdas 3 e 4 misturadas, e só uma observação na linha separa uma da outra. As 12 peças da partida são perda 6 e as 18 com rebarba são perda 5.
O OEE.com chama atenção para um ponto que vale para quase todo mundo: a maioria das empresas não registra direito as pequenas paradas. É natural. Ninguém para a produção para anotar que a peça prendeu por trinta segundos. Mas trinta segundos repetidos quarenta vezes num turno são vinte minutos, e é por isso que a terceira perda costuma ser a mais barata de recuperar depois que alguém a enxerga.
TEEP e utilização: quando o OEE não conta a história toda
O OEE só olha para dentro do tempo planejado. Uma fábrica que trabalha um turno por dia pode ter OEE de 85% e ainda assim deixar a máquina parada dois terços do tempo. Para enxergar isso existe o TEEP, Total Effective Equipment Performance. A conta é TEEP = OEE × utilização, e utilização é o tempo planejado dividido pelo tempo total do calendário. Uma semana tem 10.080 minutos.
| Cenário da injetora | Tempo planejado na semana | Utilização | OEE | TEEP |
|---|---|---|---|---|
| 1 turno, 5 dias | 2.250 min | 22,3% | 76,7% | 17,1% |
| 2 turnos, 5 dias | 4.500 min | 44,6% | 76,7% | 34,2% |
| 3 turnos, 6 dias | 8.100 min | 80,4% | 76,7% | 61,6% |
O TEEP é o indicador certo para decisões de capacidade. Quando a demanda cresce, existem três caminhos, quase sempre nesta ordem de custo. O primeiro é recuperar perdas dentro do tempo que você já planeja: subir o OEE da injetora de 76,7% para 85% dá cerca de 11% a mais de peça boa sem contratar ninguém. O segundo é aumentar a utilização, com um turno a mais ou o sábado. O terceiro é comprar outra máquina. Muita fábrica pula direto para o terceiro porque não mede o primeiro.
Essa conta conversa diretamente com o planejamento: a capacidade que o PCP usa para programar a produção deveria partir do OEE real, não da capacidade nominal da máquina. Tratamos esse ponto no guia de PCP, planejamento e controle da produção.
O OEE entre os outros indicadores de produção
O OEE é o indicador de produção mais conhecido, mas não trabalha sozinho. A norma ISO 22400-2 reúne definições de KPIs para gestão de operações de manufatura, e o OEE é um deles. Na prática, cada indicador responde uma pergunta diferente, e uma fábrica pequena ou média precisa de poucos, bem escolhidos.
| KPI de produção | O que mede | Quando é o indicador certo |
|---|---|---|
| OEE | Eficiência do equipamento no tempo planejado | Gargalo e máquinas críticas |
| TEEP | Uso do tempo total do calendário | Decisões de turno, compra de máquina e capacidade |
| MTBF e MTTR | Frequência das falhas e tempo médio de reparo | Quando a disponibilidade é a maior perda |
| Tempo médio de setup | Duração das trocas, da última peça boa à primeira | Linhas com mix alto e lotes pequenos |
| Índice de refugo e retrabalho | Peças ruins por causa, molde ou produto | Quando a qualidade puxa o OEE para baixo |
| FPY, rendimento de primeira passagem | Peças aprovadas sem retrabalho em todo o processo | Processos com várias etapas em sequência |
| Aderência ao programa | Quanto do programado saiu no prazo | Para medir o PCP e a confiabilidade da entrega |
| Produtividade por hora trabalhada | Peças ou quilos por hora-homem | Montagem e processos mais manuais |
O OEE e os indicadores de manutenção se completam de um jeito específico. O OEE diz que a disponibilidade caiu. O MTBF e o MTTR dizem se ela caiu porque a máquina quebra mais vezes ou porque cada conserto demora mais. São problemas com soluções diferentes: o primeiro pede manutenção preventiva, o segundo pede peça em estoque, procedimento e diagnóstico mais rápido. Explicamos as fórmulas no guia de MTBF e MTTR, como calcular.
Uma regra que evita painéis inúteis: escolha de três a cinco indicadores e defina quem olha cada um e com que frequência. Um painel com vinte KPIs vira papel de parede. Um painel com três números, discutidos toda manhã na reunião de produção, muda o resultado.
Como coletar os dados: papel, planilha, tablet ou CLP
A fórmula do OEE é simples. O difícil é ter dados confiáveis para colocar nela. Na prática, as fábricas usam quatro caminhos, muitas vezes combinados, e cada um tem um custo e um ponto cego.
| Método | Como funciona | Custo para começar | Precisão | O que se perde |
|---|---|---|---|---|
| Papel (diário de bordo) | O operador anota paradas e contagem durante o turno | Quase zero | Baixa a média | Microparadas, horário exato, motivos viram outros |
| Planilha | Alguém digita o papel no Excel ou no Google Sheets | Baixo | Média | Dias de atraso, erro de digitação, várias versões do arquivo |
| Tablet na linha | O operador aponta a parada e o motivo na hora, num aplicativo | Médio | Boa para paradas acima de alguns minutos | Microparadas ainda dependem do operador |
| Sensor ou CLP | Sinal de máquina rodando e contador de ciclos lidos automaticamente | Médio a alto | Alta para tempo e contagem | O motivo da parada ainda precisa de alguém |
O sensor resolve o tempo e a contagem, mas não sabe por que a máquina parou. O operador sabe o porquê, mas não consegue registrar cada parada de trinta segundos. Por isso a solução mais comum é juntar os dois: a máquina informa quando parou e quanto produziu, e o tablet pede ao operador o motivo de qualquer parada acima de um limite, por exemplo dois minutos. Muitas máquinas mais novas já expõem esses dados pelo CLP, por protocolos industriais como OPC UA ou Modbus. Nas mais antigas, um sensor simples no ciclo costuma bastar.
- ✓ Custo quase zero e começo imediato
- ✓ Ótima para aprender a fórmula e definir as regras
- ✓ Suficiente para uma a três máquinas em um turno
- ✓ Fácil de ajustar enquanto as definições ainda mudam
- ✓ Serve como especificação para um sistema no futuro
- ✕ Depende de alguém digitar todo dia, sem falhar
- ✕ O dado chega com dias de atraso, quando a causa já foi esquecida
- ✕ Várias versões do arquivo em várias máquinas
- ✕ Não cruza sozinha com ordens de produção do ERP
- ✕ Quebra quando entram mais turnos e mais equipamentos
Erros que inflam ou derrubam o OEE
- Tirar o setup do tempo planejado. Classificar a troca de molde como parada planejada sobe a disponibilidade no papel e esconde justamente a perda que uma troca rápida poderia recuperar. Se quiser acompanhar setup à parte, acompanhe, mas mantenha dentro do OEE.
- Usar o ciclo médio ou o do orçamento como ciclo ideal. O desempenho fica perto de 100% e as microparadas desaparecem do indicador. O ciclo ideal é o mais rápido que a máquina faz com o processo estável.
- Esquecer as cavidades. Com molde de várias cavidades, o ciclo ideal por peça é o ciclo da máquina dividido pelo número de cavidades ativas. Se uma cavidade foi fechada, a conta muda.
- Contar retrabalho como peça boa. A peça foi vendida, mas consumiu tempo de máquina e de pessoa para sair certa. No OEE, ela é perda de qualidade.
- Fazer média simples de máquinas diferentes. Uma máquina de 450 minutos e outra de 90 minutos planejados não pesam igual. Para consolidar, some os minutos de peça boa e os minutos planejados e recalcule.
- Medir a fábrica e não o gargalo. Ganhar OEE numa máquina que já espera material não aumenta a produção. O ganho que vira faturamento está no gargalo.
- Transformar o OEE em meta individual com punição. As paradas deixam de ser anotadas e o número melhora sem que nada na linha tenha mudado.
- Mudar a definição no meio do caminho. Trocar o ciclo ideal ou o que conta como parada quebra a série histórica. Se precisar mudar, anote a data e recalcule o passado.
Por onde começar a melhorar
Com os três fatores calculados, o próximo passo é decidir onde atacar. A regra é a do Pareto: o maior balde primeiro e, dentro dele, a maior causa. No turno da injetora, os baldes são 47 minutos de disponibilidade, 43 de desempenho e 15 de qualidade, e dentro da disponibilidade a troca de molde sozinha leva 25 minutos.
- Setup. A troca rápida de ferramenta, conhecida como SMED, começa separando o que só pode ser feito com a máquina parada do que pode ser preparado antes: molde seguinte pré-aquecido, ferramentas no carrinho, fixações padronizadas.
- Quebras. Use o histórico de paradas para montar uma preventiva baseada em dados, não só no calendário. O MTBF por equipamento mostra o que quebra mais.
- Microparadas. Fique uma hora ao lado da máquina com um cronômetro e uma folha. Quase sempre aparecem duas ou três causas repetidas que ninguém tinha anotado.
- Velocidade. Quando o ciclo foi aumentado para evitar defeito, a causa costuma estar na matéria-prima, como material mal seco, ou na temperatura do molde.
- Partida. Uma ficha de parâmetros por molde reduz o refugo depois de cada setup, porque a máquina já parte perto do ponto certo.
Ataque um balde por vez e meça por quatro a seis semanas antes de mudar de foco. Mexer em tudo ao mesmo tempo impede saber o que funcionou, e a melhora do OEE vira uma questão de opinião em vez de dado.
Quando um painel de OEE sob medida compensa
Existem três caminhos para tirar o OEE da conta manual. O primeiro é a planilha bem feita, que já discutimos. O segundo é um sistema pronto: softwares especializados de OEE e MES, ou o módulo de apontamento de produção do ERP que a fábrica já usa, que existe em sistemas como TOTVS Protheus, Sankhya e Senior, com profundidade variável. O terceiro é construir em volta do que você já tem: um apontamento no tablet, a leitura das máquinas e um painel ligado ao seu ERP.
Sendo honestos: com uma a três máquinas e um turno, a planilha costuma bastar. Se um sistema pronto cobre o seu processo sem adaptação e o custo mensal cabe no orçamento, use o sistema pronto. O sob medida começa a fazer sentido em situações bem específicas:
- Você já tem ERP e não quer trocá-lo. O que falta é o chão de fábrica conversar com ele, e não um sistema novo inteiro.
- Os dados estão espalhados. Máquinas de marcas diferentes, apontamento no papel, ordens de produção no ERP, manutenção numa planilha à parte.
- O painel precisa ter o jeito da sua fábrica. OEE por molde, por produto, por turno, com a sua lista de motivos de parada e não a do fornecedor.
- O volume justifica. Várias máquinas e turnos, em que cada ponto de OEE no gargalo representa muitas peças por mês.
É o tipo de trabalho que fazemos no desenvolvimento de sistemas sob medida: não vendemos nem revendemos ERP, construímos em volta dele. Um apontamento de produção no tablet com painel de OEE para uma célula se enquadra numa ferramenta sob medida, a partir de R$ 19.900. Várias linhas, leitura de CLP e integração com o ERP e com a manutenção costumam ser um sistema sob medida, a partir de R$ 39.900. Hospedagem, backups e suporte ficam numa plataforma mensal a partir de R$ 1.290 por mês. O preço é fechado por fase, o código e os dados são seus.
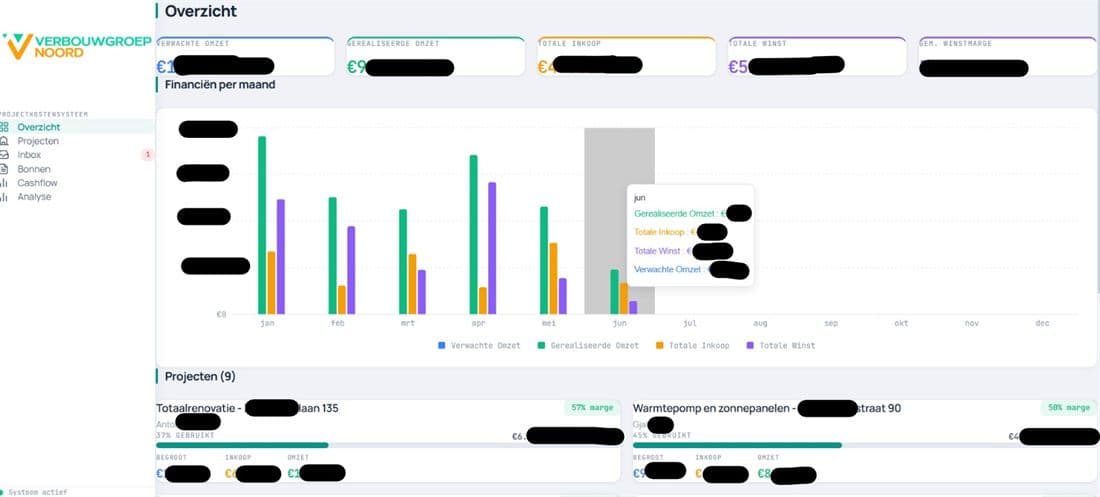
O painel acima não é de uma fábrica, é de uma empresa de reformas na Holanda, mas o princípio é o mesmo de um bom painel de OEE: ninguém digita nada no fim do dia para ele existir. As notas dos fornecedores chegam por e-mail e o sistema lê com IA, cada linha de compra é atribuída à sua obra e o faturamento vem do CRM. O painel mostra orçado, compras e faturado, a margem por obra em tempo real e o fluxo de caixa por semana, e se atualiza sozinho a cada poucos minutos. Num painel de produção, a lógica troca obra por máquina e nota por ciclo. Outros projetos estão em cases.
Para estimar se o investimento se paga, coloque na conta quantas peças boas a mais um ponto de OEE no gargalo representa por mês e quanto tempo de digitação deixa de existir. A calculadora de ROI de sistema faz essa conta com os seus números. E se a dúvida é se o problema está no ERP em si, o guia de ERP para indústria ajuda a separar o que é falta de sistema do que é falta de integração.
Checklist para implantar o OEE
- ✓Gargalo identificado e escolhido como primeira máquina a medir
- ✓Tempo planejado definido por escrito: o que sai do turno e o que fica
- ✓Setup e troca de ferramenta classificados como parada, dentro do OEE
- ✓Ciclo ideal por produto ou molde registrado, com a origem do número
- ✓Cavidades ativas consideradas no ciclo ideal por peça
- ✓Lista fechada de motivos de parada, com no máximo dez a quinze itens
- ✓Regra clara de peça boa: aprovada de primeira, sem retrabalho
- ✓Responsável por conferir os dados todo dia e por discutir o número toda semana
- ✓Definições congeladas por pelo menos oito semanas antes de comparar tendências
Perguntas frequentes
Em resumo
O valor do OEE não está no número em si, e sim nas conversas que ele obriga a ter: por que o setup leva 25 minutos, por que a peça prende no molde, por que o ciclo foi aumentado. Uma fábrica que calcula o OEE do gargalo toda semana, com as mesmas regras, descobre em poucos meses onde está a capacidade escondida. Se quiser ajuda para estruturar a coleta ou o painel, veja como funciona o nosso desenvolvimento de sistemas sob medida ou fale com a gente pelo contato.